Start / Technologie
Das Verfahren
Metall-3D-Druck aus Draht.
Beim Drahtauftrag (DED, Directed Energy Deposition) schmilzt ein Lichtbogen Standard-Schweißdraht auf. Die Anlage legt Raupe an Raupe und Schicht auf Schicht entlang programmierter Bahnen. Statt Material abzutragen oder eine Form zu bauen, entsteht die Geometrie direkt.
Vereinfachtes Prinzip
Schicht für Schicht entlang der Bahn.
Gedruckt wird endkonturnah mit Aufmaß. Funktions-, Dicht- und Passflächen erhalten ihre Maße anschließend in der Zerspanung. So verbindet das Verfahren die Freiheit des Drucks mit der Genauigkeit klassischer Bearbeitung.
- 1Draht von der Spule
- 2Brenner mit Schutzgas
- 3Lichtbogen und Schmelzbad
- 4Brenner folgt der Bahn
- 5Aufbau Schicht für Schicht
- 6Grundplatte
Draht als Werkstoff
Standard-Schweißdraht, je nach Anforderung niedrig- oder hochlegierter Stahl. Genormt, von vielen Herstellern lieferbar, nicht single-source.
Geometrie aus Pfaden
Die Pfadplanung legt fest, wie die Bahnen das Bauteil Schicht für Schicht aufbauen. Sie ist unsere eigene Software.
Endkonturnah, dann zerspant
Gedruckt wird mit Aufmaß; Funktionsflächen erhalten ihre Maße in der Nachbearbeitung durch CNC-Fräsen oder Drehen.
Was WIRED3D unterscheidet
Wir bauen die Technologie, mit der wir fertigen.
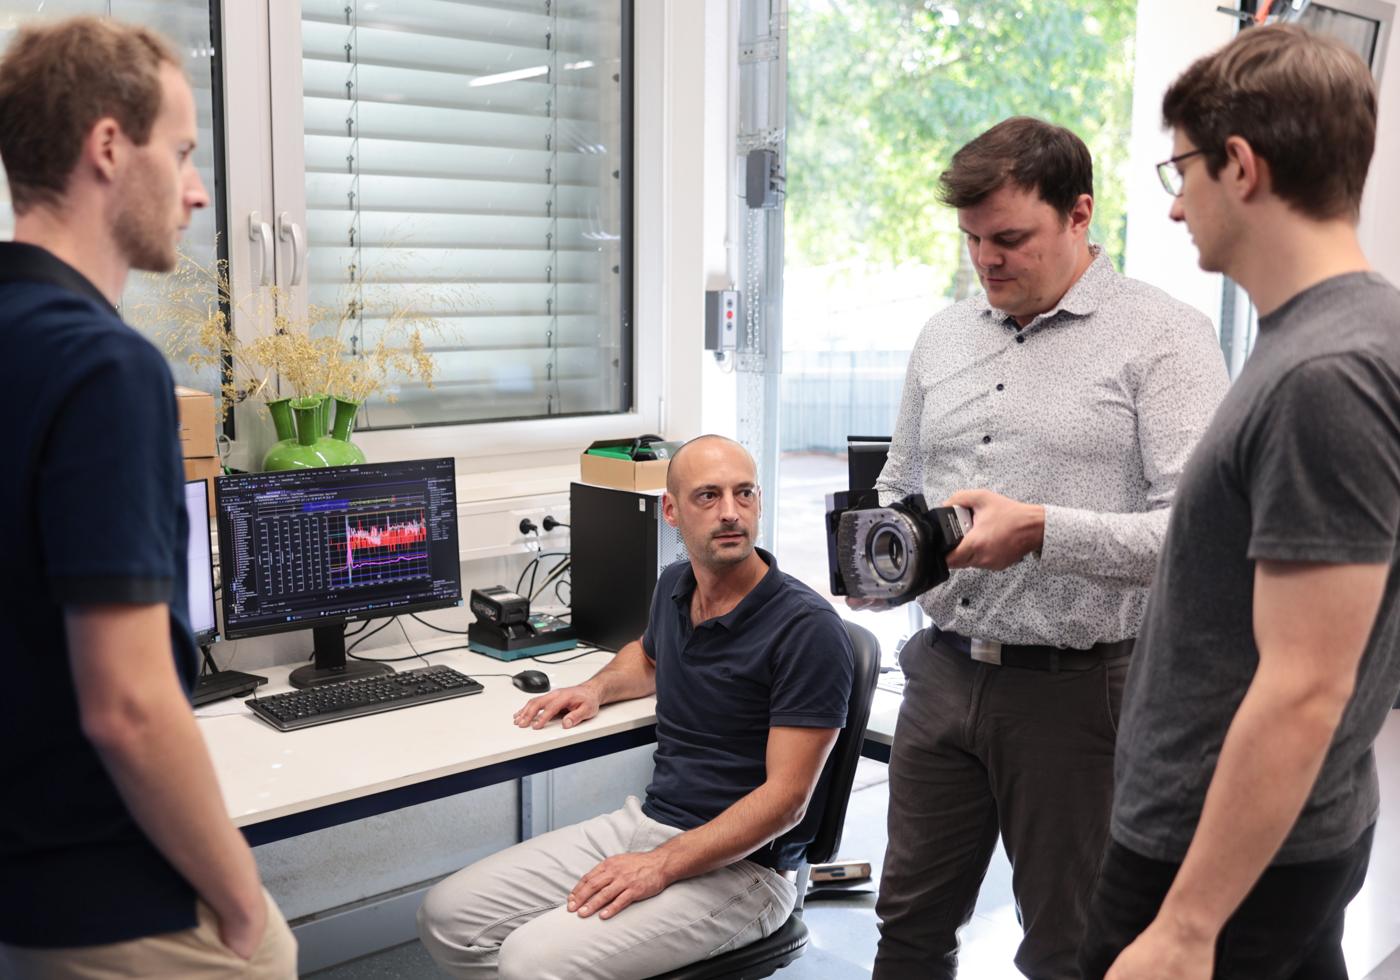
WIRED3D ist kein Lohnfertiger mit gekauften Maschinen. Anlagen, Steuerung und Software sind aus mehrjähriger Forschung an der RWU Hochschule Ravensburg-Weingarten entstanden und verarbeiten Draht, wie ihn jede Schweißerei auf Lager hat. So entsteht ein Verfahren, das wir für jedes Bauteil selbst anpassen können.
Eigene Prozessinfrastruktur
Unsere Anlagen konstruieren und bauen wir selbst. Der Bauraum reicht bis 1,8 × 2,0 × 1,6 m. Weil wir jede Komponente kennen, passen wir den Prozess schnell und flexibel dem Bauteil an. Kapazität und Know-how bleiben im Haus, ohne Abhängigkeit vom Maschinenhersteller.
Eigene digitale Prozesse
Pfadplanung, Simulation und Steuerung sind Eigenentwicklungen. Die Bahnen planen wir für die konkrete Geometrie, prüfen sie virtuell und überwachen den Druck Schicht für Schicht. Ergebnis: reproduzierbare Bauteile und dokumentierte Prozessdaten zu jedem Auftrag.
Aus der Wissenschaft
WIRED3D ist aus einer Forschungsgruppe der RWU hervorgegangen, wurde durch EXIST gefördert und ist Teil des ESA Business Incubation Centres. Werkstoff- und Prozessfragen beantworten wir mit eigenen Versuchsreihen. Werkstoffe und Werkstoffkombinationen werden qualifiziert, nicht geschätzt.
Die Prozesskette
Vom digitalen zum physischen Bauteil.
Jeder Auftrag durchläuft dieselbe Kette, von Ihren Daten bis zur Prüfung. Software und Anlagen dafür entwickeln wir selbst.
- Ihre DatenCAD-Modell oder Zeichnung
- PfadplanungSlicing, Bahnen je Schicht
- ProgrammParameter je Werkstoff aus eigenen Versuchen
- SimulationProgramm virtuell prüfen
- FreigabeVorbereitung von Anlage und Grundplatte
- DruckDED auf eigener Anlage, Prozessdaten je Schicht
- PrüfungAbgleich mit den Anforderungen
- Fertigteilzerspant und dokumentiert
Bauteil vorhanden, aber keine Unterlagen? Wir erfassen das Bauteil per 3D-Scan und leiten daraus das Druckmodell ab, auch für abgekündigte Komponenten. Das Modell bleibt digital für den nächsten Bedarf.
Einordnung
Draht statt Pulver.
Was das Verfahren vom Laser-Pulverbett unterscheidet und wofür es sich besonders eignet.
| WIRED3D: Lichtbogen und Schweißdraht | Laser-Pulverbett (L-PBF) | |
|---|---|---|
| Ausgangsmaterial | Genormter Schweißdraht von der Spule, von vielen Herstellern lieferbar (kein Single Sourcing) | Speziell verdüstes Metallpulver mit enger Korngrößenverteilung |
| Werkstoffnachweis | Nach Schweißnorm klassifiziert (z. B. DIN EN ISO 14341), mit Werkstoffzeugnis | Pulverqualität je Charge prüfen: Korngröße, Fließfähigkeit, Feuchte |
| Werkstoffkosten | Preisniveau von handelsüblichen Schweißzusätzen | Pro Kilogramm meist ein Vielfaches |
| Bauteilgröße | Bis 1,8 × 2,0 × 1,6 m | Bauräume meist unter 0,5 m Kantenlänge |
| Aufbaurate | Typisch 1 bis 4 kg pro Stunde | Meist deutlich unter 1 kg pro Stunde |
| Handling | Kein loses Pulver, kein Ex-Schutz; der Draht wird vollständig zum Bauteil | Restpulver sieben, aufbereiten und unter Schutzmaßnahmen lagern |
| Stärken | Große, robuste Bauteile; endkonturnah gedruckt, Funktionsflächen zerspant | Kleine, filigrane Bauteile, feine Gitter, glattere Oberfläche |
Richtwerte je Verfahren, abhängig von Werkstoff, Geometrie und Anlage.
Funktionsintegration & Multimaterial
Eigenschaften, die es konventionell nicht gibt.
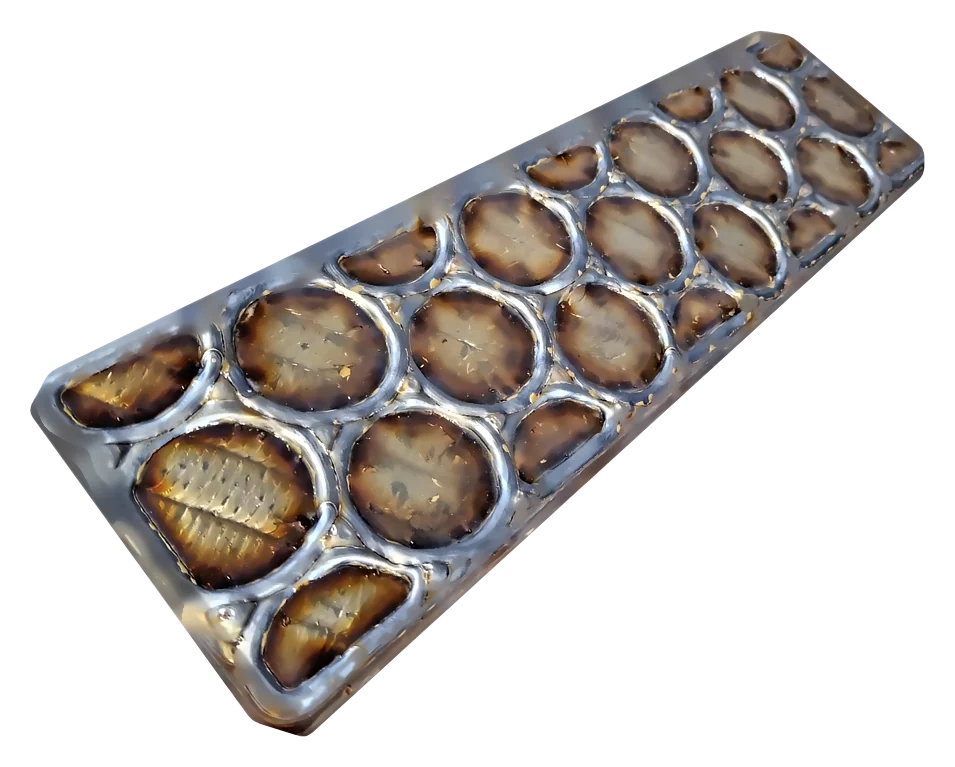
Weil wir den Draht während des Drucks wechseln und die Bahnen frei planen, kann ein Bauteil Eigenschaften bekommen, die mit Guss, Schmieden oder Fräsen nicht entstehen.
Lokale Verschleißschichten
Harte Zonen genau dort, wo Abrieb entsteht.
Zwei Stähle in einem Bauteil
Duktiler Kern, harte Hülle, aus einem Druckprozess.
Integrierte Kanäle
Kühl- und Medienkanäle werden direkt mitgedruckt.
Bionisches Design
Topologieoptimierte Strukturen, die dem Kraftfluss folgen.
Starten Sie mit dem Innovations-Check
Ein Bauteil. Eine Frage. Ein sinnvoller nächster Schritt.
Lassen Sie uns gemeinsam prüfen, ob additive Metallfertigung für Ihr Bauteil einen relevanten Mehrwert bietet. Kostenlos und vertraulich.